- Engleză
- Franceză
- Germană
- Portugheză
- Spaniolă
- Rusă
- Japonez
- Coreeană
- Arabă
- Greacă
- Germană
- Turcă
- Italiană
- daneză
- Română
- Indoneziană
- cehă
- afrikaans
- Suedeză
- Poloneză
- bască
- catalană
- esperanto
- hindi
- Lao
- albaneză
- Amharică
- armean
- azeră
- Belarus
- bengaleză
- Bosniac
- Bulgară
- Cebuano
- Chichewa
- corsicană
- croat
- Olandeză
- eston
- Filipineză
- Finlandeză
- frisian
- galiciană
- georgian
- Gujarati
- Haiti
- hausa
- Hawaii
- ebraică
- Hmong
- Maghiară
- islandeză
- igbo
- Javaneză
- kannada
- kazah
- khmeră
- Kurd
- Kârgâzstan
- latin
- letonă
- Lituaniana
- Luxembou..
- macedonean
- malgașă
- malaezian
- malayalam
- maltez
- maori
- marathi
- mongol
- birmanez
- nepaleză
- norvegiană
- Pashto
- persană
- Punjabi
- sârb
- Sesotho
- singaleză
- slovacă
- Slovenă
- Somaleză
- Samoană
- Gaelică scoțiană
- Shona
- Sindhi
- sundaneză
- Swahili
- tadjică
- tamil
- telugu
- Thailandeză
- ucrainean
- urdu
- uzbec
- Vietnameză
- velșă
- Xhosa
- idiş
- yoruba
- zulu
Cum se controlează presiunea în procesul de extrudare de laborator?
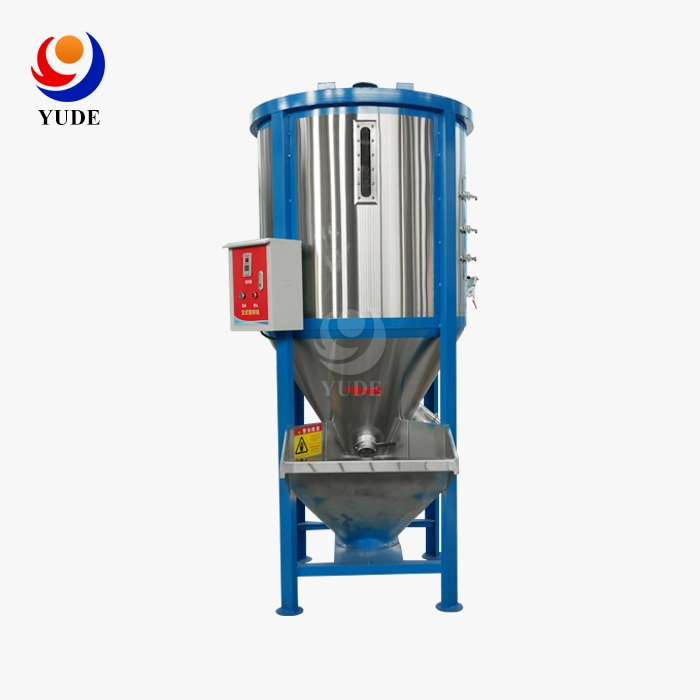
Pentru a controla presiunea într-un proces de extrudare în laborator, începeți cu o materie primă constantă. Apoi, ajustați viteza de alimentare, viteza șnecului și temperatura, pe rând, în timp ce înregistrați presiunea și cuplul. Un mixer vertical de particule de plastic de 300 kg https://www.yudemachinery.com/vertical-plastic-particle-mixer-with-only-stirring-function/300kg-vertical-plastic-particle-mixer susține acest prim pas. Acesta amestecă rășina virgină, peletele reciclate și masterbatch-ul înainte ca acestea să ajungă în buncăr, astfel încât extruderul vede același material de la începutul până la sfârșit. Nu înlocuiește controalele de presiune ale extruderului, dar elimină o sursă comună de fluctuații de presiune. Mai jos, voi acoperi cauzele, metodele și verificările de cumpărare.
Înțelegerea presiunii de extrudare în laborator
Ce măsoară presiunea topirii
Pe măsură ce polimerul se deplasează prin șurub, cilindru, pachet de ecranare, adaptor, matriță și unelte mai departe pe linie, acesta întâmpină rezistență. Termenul nostru pentru aceasta este „presiune de topire”. Toate regulile se adună pentru a forma întregul. Într-o linie de laborator, traductoarele sunt de obicei plasate lângă matriță și înainte de pachetul de ecranare. Ele spun povești diferite în fiecare relatare. Dacă citirea crește înainte de pachetul de ecranare și rămâne aceeași după aceasta, ecranul este înfundat. Dacă matrița crește, înseamnă că lichidul sau matrița în sine este fierbinte. Întotdeauna întreb ce monitor mi-a dat un număr înainte de a încerca să-mi dau seama ce înseamnă.
De ce contează presiunea stabilă pentru rezultatele de laborator
Nu există nicio modificare a producției sau a topiturii atunci când presiunea rămâne aceeași. De asemenea, nu există nicio modificare a dimensiunii, calității suprafeței sau culorii. Pentru lucrările de formulare, acest lucru este important deoarece vă permite să vedeți cum se compară o rulare cu alta. Dacă presiunea se schimbă singură, nu puteți spune dacă a fost din cauza a ceva nou sau a procesului. Vârfurile de presiune pot fi, de asemenea, periculoase, motiv pentru care multe extrudere au o limită de presiune ridicată care oprește acționarea. Datele pot fi utilizate iar și iar dacă numerele rămân aceleași. Acest lucru este util pentru un raport, o cerere de brevet sau un plan de creștere.
Simptome comune ale presiunii și rolul materiilor prime
De multe ori, apar patru tipare: o creștere lentă, un vârf rapid, presiune scăzută și instabilitate după schimbarea rășinii sau a masterbatch-ului. De cele mai multe ori, o creștere lentă înseamnă că deșeurile trec de site. Vârfurile pot fi cauzate fie de o matriță blocată, fie de un lot prea umed. Aceasta ar putea însemna că nu există suficientă alimentare sau că topirea nu este bună. Adesea, deoarece peletele nu sunt nivelate, acestea se mișcă după o schimbare. Deoarece creează un amestec unic, uniform, înainte de extrudare, un mixer vertical de particule de plastic de 300 kg este util pentru grupul final. Combustibilul obișnuit ajută la menținerea stabilității presiunii într-un mod indirect.
Diagnosticarea cauzelor principale ale presiunii instabile
Variabile ale materiilor prime
Acest produs este cel mai ieftin, așa că verificați mai întâi. ASTM D1238 verifică viteza de curgere a topiturii pentru a vedea cât de ușor curge o rășină. Presiunea se schimbă de la un lot la altul atunci când se utilizează aceleași setări. Dimensiunea pastilei și densitatea volumetrică modifică cât de mult ridică șurubul la fiecare rotație. Când apa se transformă în abur, poate provoca o supraîncărcare. Reciclarea, materialele de umplutură și masterbatch-ul care nu sunt distribuite uniform fac ca consistența topiturii să se schimbe constant. Acestea modifică grosimea unei rășini pe măsură ce se descompune în butoi. Urmăriți numerele de lot și verificați-le între ele de fiecare dată când se schimbă presiunea.
Probleme cu pâlnia și alimentarea
Multe probleme legate de presiune încep deasupra șnecului. Plăcile care formează o curbă deasupra gâtului arată că șnecul este înfometat. Găurile de tip „rat holing” permit ca lucrurile să se miște, în timp ce restul rămân nemișcate. Modul în care peleții ajung în gât se schimbă atunci când recipientul este aproape gol. De asemenea, greutatea pe care credeți că o introduceți s-ar putea să nu corespundă cu greutatea pe care o primiți. Pe măsură ce peleții, materialele de umplutură sau masterbatch-ul se mișcă, cele mai grele se separă. La final, extruderul vede o rețetă diferită față de cea de la început. Urmăriți pâlnia o vreme pe măsură ce presiunea se schimbă.
Setările extruderului și starea echipamentului
Asigurați-vă că mașina pare stabilă, examinând alimentarea și materialul. Presiunea este modificată de viteza șurubului, rata de alimentare, profilul de temperatură, design și timpul de staționare. Când pachetul de site este înfundat sau matrița este parțial blocată, presiunea se acumulează în timp. Când traductorul nu este configurat corect, acesta dă citiri false, iar când banda de încălzire nu funcționează corect, modifică punctul de topire. Un șurub sau un ax uzat poate face ca presiunea să scadă, deoarece se mișcă mai puțin. Sortați fiecare semn într-unul din cele trei grupuri: îngrijire, proces sau material. Deoarece este un obicei, nu veți schimba viteza șurubului atunci când problema reală este o sită murdară.
Principii și metode practice pentru controlul presiunii
Începeți cu consistența materialelor
Primul lucru la care mă gândesc atunci când există o problemă cu controlul presiunii este materialul. Al doilea lucru la care mă gândesc sunt setările. Setați ordinea în care ingredientele sunt amestecate și uscați rășinile sensibile la umiditate așa cum se specifică în fișele tehnice. De asemenea, asigurați-vă că rețeta rămâne aceeași în greutate. Peletele ar trebui păstrate în cutii pe care nimeni nu le poate deschide. Când încercați ceva nou, asigurați-vă că dimensiunea lotului rămâne aceeași și că unitatea este alimentată în același mod de fiecare dată. Procesul poate fi planificat, deoarece densitatea masei și viteza de alimentare nu se modifică. Pentru o perioadă scurtă de timp, modificările rapide ale vitezei șnecului sau ale temperaturii ar putea ascunde problema. Dar cu următorul lot, problema reapare.
Schimbați o variabilă pe rând și înregistrați totul
Ai grijă la început. Nu te uita la numere până când profilul de temperatură nu este stabil. Setează viteza de alimentare și viteza șnecului pentru a încetini mașina. Mări încet debitul, ținând cont de presiune și forță. Mai întâi, fă o modificare. Apoi, așteaptă ca linia să încetinească. Notează intervalul de presiune, puterea, debitul, temperatura de topire și calitatea produsului. Rețeta, modul de amestecare și modul de presare ar trebui, de asemenea, scrise în jurnal. Dacă modifici temperatura și viteza de alimentare în același timp, nu vei putea spune care dintre ele a modificat presiunea. Un jurnal simplu poate fi folosit de nenumărate ori ca dovadă a unui test de laborator.
Ajustați metoda la polimer
Diferitele tipuri de materiale plastice trebuie analizate din diverse puncte de vedere. Oamenii sunt interesați de rata de curgere a topiturii și de materialul recuperat, deoarece PP și PE nu absorb multă apă. ABS-ul absoarbe apa și funcționează mai bine atunci când este uscat. Statul într-un singur loc pentru o perioadă lungă de timp sau prezența unor puncte fierbinți pot descompune PVC-ul, deoarece este sensibil la căldură. Când compușii sunt umpluți, șuruburile și alte piese se uzează mai repede, iar amestecurile de masterbatch depind de distribuirea uniformă a compușilor. Nu folosiți ceea ce ați făcut întotdeauna pentru a calcula limitele de uscare și temperatură. În schimb, utilizați fișa tehnică de la furnizor pentru fiecare grad. Ar trebui să curățați sau să înlocuiți pachetele de site din când în când și să vă asigurați că senzorii de presiune sunt configurați înainte de o serie de teste.
Cum un mixer vertical de particule de plastic de 300 kg susține stabilitatea presiunii
O unitate de control al procesului în amonte
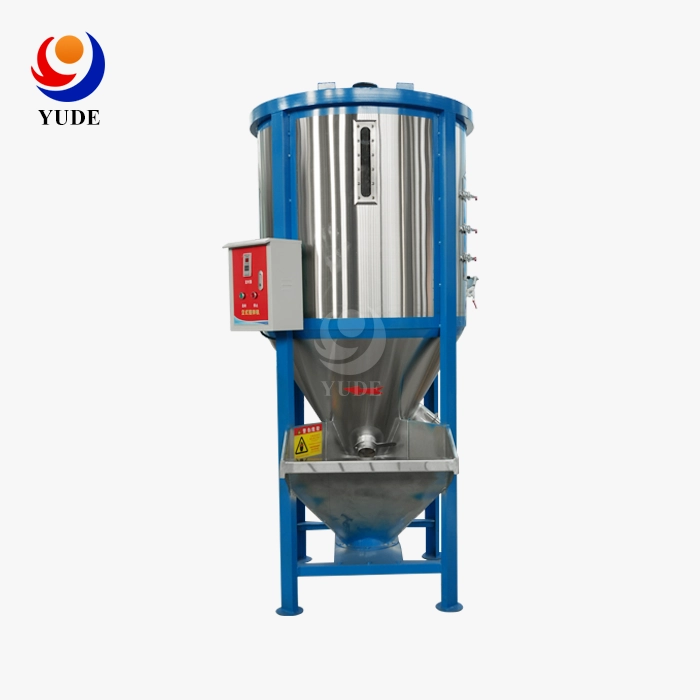
Aș vrea să știu exact ce face această mașină. Un mixer vertical pentru particule de plastic de 300 kg este mașina care vine înainte. Nu există nicio modalitate de a citi sau modifica presiunea în extruder. Pregătește amestecul pentru a intra în buncăr. Pentru a amesteca piese de PE, PP, ABS și PVC înainte de a fi zdrobite, injectate sau suflate în pelicule, modelul de bază este tot ce poate face. Care sunt cele mai importante părți? Rezervorul, melcul vertical, sistemul de acționare, orificiul pentru descărcare și ieșirea pentru descărcare. Pentru a menține presiunea sub control, senzorii, acționarea și setările extruderului rămân la locul lor.
Cum funcționează circulația spiralată verticală
Mixerul se mișcă într-un model spiralat, în sus și în jos. Șnecul trage peletele în sus de pe fundul rezervorului. După ridicare, peletele cad înapoi prin încărcătură până la următoarea ridicare. De multe ori, substanțele chimice, amestecul principal, rășina nouă și peletele recuperate sunt amestecate cu încărcătura. Ar putea dura între 8 și 15 minute pentru a amesteca ceva, în funcție de mediu. Cel puțin 98% din amestecare este uniformă. De multe ori, o dispunere verticală este mai bună pentru laboratoarele care sunt deja pline, deoarece ocupă mai puțin spațiu pe podea.
Unde un amestec uniform ajută extruderul
Când amestecul este uniform, extruderul vede mai puțin spațiu între primele și ultimele pelete. Acest lucru poate reduce modificările de alimentare, topirea neuniformă, schimbările de culoare, modificările de cuplu și schimbările rapide de presiune. Oamenii pot observa cu adevărat o diferență atunci când reciclează materiale și masterbatch, care se pot tasa în timpul manipulării. Nu aș promite o anumită pierdere în greutate, deoarece depinde de tipul de rășină, capul șurubului și cantitatea de apă existentă. Puteți utiliza un mixer vertical de particule din plastic de 300 kg pentru a vă testa propria rețetă, cu și fără etapa de amestecare. Comparați presiunea și cuplul și vedeți cât de util este.
Alegerea și specificarea unui mixer vertical de particule de plastic de 300 kg
Adaptați mixerul la aplicația dvs.
Dacă doriți să amestecați culori, să faceți extrudare pilot, să lucrați cu materiale plastice reciclate sau să fabricați lucruri în laborator, începeți cu cazul de utilizare. Nu există nicio modalitate prin care mixerele cu șnec vertical să poată amesteca pulbere pură, deoarece sunt concepute să funcționeze cu granule și pelete. Ar trebui să utilizați în schimb un mixer orizontal sau un mixer cu panglică. Modelul de bază pe care îl avem nu usucă, ci doar amestecă. Va trebui fie să planificați un uscător separat, fie să ne întrebați despre alte opțiuni dacă rășina dumneavoastră trebuie uscată. Suprafețele de contact din oțel inoxidabil 304 sunt o opțiune. Sunt ușor de curățat și ajută atunci când schimbați culorile des.
Verificați cu atenție capacitatea
Este posibil să încărcați până la 300 kg de pelete de plastic cu o densitate volumetrică de 0.6 până la 0.8 g/cm³. Mașina poate conține aproximativ 500 l, dar cel puțin 80% din această cantitate este utilizată pentru amestecare. Ar trebui să utilizați standardul ASTM D1895 pentru a vă ajuta să măsurați propriile pelete, deoarece acesta vă spune cât spațiu ocupă 300 kg. Întrebați furnizorul care ar trebui să fie nivelurile de umplere minime și maxime dacă doriți să faceți multe analize de laborator cu o cantitate mică din lot. Dacă recipientul este plin doar pe jumătate, este posibil să nu se amestece la fel ca dacă ar fi plin.
Specificații și documente de solicitat
Trimiteți întotdeauna aceleași informații tuturor pentru a obține oferte corecte. Acestea includ tipul de polimer, dimensiunea peletei, densitatea în vrac, cât de sensibilă este la umiditate, raportul masterbatch, cantitatea de material reciclat și greutatea estimată a lotului. Aflați cât de mare este, câtă putere are, cât de repede funcționează, cât timp se amestecă, cât de înaltă este descărcarea, cât de zgomotoasă este, care sunt regulile de siguranță și câtă energie electrică are nevoie. Ar trebui să solicitați planuri, un ghid, certificate de materiale, o listă de piese de schimb, termenii garanției și dovada că amestecarea a fost făcută uniform. Când expediați ceva într-o altă țară, trebuie să cunoașteți Incoterm, dimensiunile de transport, ambalajul, documentele vamale, instruirea, precum și tensiunea și faza la sediul dvs. din SUA. Există răspunsuri la aceste întrebări scrise de Yude Plastic Machinery. De asemenea, puteți schimba limba ecranului în orice limbă doriți.
Greșeli frecvente și cum să verificați îmbunătățirea
Greșeli care ascund adevărata cauză
Majoritatea oamenilor fac greșeala de a citi doar presiunea. Puterea, debitul, temperatura de topire, aspectul și rata de rebut oferă indicii despre la ce este utilizată. O valoare care scade nu înseamnă întotdeauna o îmbunătățire. Ar putea însemna că mașina alimentează insuficient sau că un șnec este uzat. Când modificați mai multe setări simultan, devine dificil să găsiți cauza principală. Dacă echipamentul are o greutate nominală de 300 kg, asta nu înseamnă că amestecarea va fi uniformă. Designul șnecului, raportul de umplere, timpul de amestecare și proprietățile materialului sunt toate lucruri care pot schimba acest lucru. Când cumpărați ceva, ar trebui să vă gândiți cât vă va costa în reparații, asistență tehnică și timp de nefuncționare pe durata de viață a acestuia.
Construiește o bază înainte de a schimba ceva
Ar trebui să preparați mai multe loturi folosind aceeași rețetă și aceleași condiții. Înregistrați presiunea medie, intervalul de modificări, temperatura de topire, cuplul, puterea, uniformitatea culorii, dimensiunile, defectele de pe suprafață și cantitatea de resturi obținută. Apoi, faceți o modificare, cum ar fi adăugarea etapei de amestecare, și folosiți din nou aceleași cantități. Nu puteți obține o medie mai bună dacă variațiile sunt mai mari, așa că comparați intervalele în loc de numere individuale. Sunt necesare doar câteva loturi pentru a face diferența dintre un impact real și un amestec normal de ingrediente.
Validarea mixerului și documentarea ferestrei de operare
Asigurați-vă că mixerul funcționează, trecând prin el rășina reală, conținutul reciclat, masterbatch-ul și aditivii. Luați probe din diferite părți ale vasului și din nou după mutarea peletelor în extruder, deoarece acestea se pot separa în timpul mutării. Verificați câtă culoare sau substanță chimică sunteți de acord. Sarcina este să aveți un ghid scris care să ne spună cât să introducem în mixer, cât timp să amestecăm, viteza de alimentare, viteza șnecului, temperaturile și cel mai sigur nivel de presiune. Cu această evidență, orice inginer sau student absolvent din echipa dvs. poate repeta experimentul și poate observa deviația din timp.
Concluzie
Pentru a menține presiunea de extrudare fixă, materialul trebuie mai întâi să rămână același. Apoi, procesul trebuie schimbat pas cu pas și cu mare atenție. Trebuie să știți despre putere, debit și temperatura topiturii pentru a înțelege valorile presiunii. Materia, alimentarea, procesul și întreținerea sunt cele patru tipuri principale de probleme care pot fi întâlnite. Cu runde de 8-15 minute și o consistență de 98% sau mai mare, un mixer vertical de particule de plastic de 300 kg produce un amestec fin care elimină o sursă de diferență de alimentare. Presiunea este însă totuși stabilită de extruder. Cumpărătorii ar trebui să verifice utilitatea formulei, precum și materialele de construcție, documentația și serviciul clienți. De asemenea, ar trebui să își testeze propria formulă. Aceste instrumente vă pot ajuta să verificați dacă controlul presiunii este mai bun: o linie de bază, un jurnal scris și o fereastră de operare scrisă.
FAQ
Un mixer vertical de particule de plastic de 300 kg controlează presiunea extruderului?
Nu, nu o face. În schimb, face combustibilul mai stabil, ceea ce poate reduce unul dintre motivele pentru care presiunea se schimbă. Senzorii, acționarea și setările extruderului decid în continuare câtă presiune să fie utilizată.
Poate amesteca peleți reciclați?
Da, poate manipula pelete și granule din PE, PP, ABS și PVC. Verificați mai întâi dimensiunea și umiditatea materialului reciclabil pentru a fi sigur. Nu este același mixer pentru pulberile care sunt deja pure.
Ce cauzează cele mai multe fluctuații de presiune?
De cele mai multe ori, acest lucru se datorează umezelii, amestecurilor neuniforme, problemelor de alimentare, sitelor înfundate sau derivei senzorilor. Verificați alimentarea, procesul, materialul și întreținerea în această ordine.
Ce ar trebui să trimit pentru o ofertă de preț?
De ce fel de plastic aveți nevoie? Includeți dimensiunea peletei, densitatea în vrac, raportul dintre reciclat și masterbatch, dimensiunea lotului, timpul de amestecare, metoda de fabricație preferată și tensiunea la fața locului.
Solicitați o ofertă pentru un mixer vertical de particule din plastic de 300 kg
Realizați o linie de testare sau un laborator? Puteți trimite un e-mail către Yude Plastic Machinery la adresa sales@yudemachinery.com cu tipul de polimer dorit, specificațiile peletelor, raportul de reciclare, dimensiunea lotului și puterea la fața locului. Vă putem recomanda o configurație, ne putem asigura că funcționează și vă putem oferi o ofertă precisă, deoarece suntem producătorul de mixere verticale de particule de plastic de 300 kg . De asemenea, vă putem ajuta să configurați produsul și vă putem oferi asistență post-vânzare. Vizitați yudemachinery.com pentru a afla mai multe.
Referinte
- Polymer Extrusion, ediția a 5-a (Rauwendaal), Hanser Publications, 2014.
- Extrudare: Ghidul și manualul definitiv de procesare (Giles, Wagner și Mount), William Andrew Publishing, 2005.
- Principiile prelucrării polimerilor, ediția a 2-a (Tadmor și Gogos), John Wiley & Sons, 2006.
- Extrudare cu șurub: știință și tehnologie (White și Potente), Hanser Publications, 2003.
- ASTM D1238, Metodă standard de testare pentru ratele de curgere la topire ale termoplasticelor prin plastometru de extrudare, ASTM International, 2023.
- ASTM D1895, Metode standard de testare pentru densitatea aparentă, factorul de compresibilitate și turnabilitatea materialelor plastice, ASTM International, 2017.
Aflați despre cele mai recente produse și reduceri ale noastre prin SMS sau e-mail