- Англиски
- француската
- германски
- Португалски
- шпански
- Руската
- јапонски
- Кореја
- арапски јазик
- грчките
- германски
- турскиот
- италијански
- дански
- Романскиот
- индонезиски
- Чешка
- африканс
- шведскиот
- полски
- баскиски
- Каталонски
- есперанто
- hindi
- Лао
- Албански
- амхарски
- ерменски
- азербејџански
- Белоруски
- бенгалски
- босанските
- бугарските
- себуано
- Њанџа
- корзикански
- хрватскиот
- холандскиот
- Естонија
- филипински
- Фински
- фризиски
- галициски
- Грузија
- гуџарати
- Хаити
- хауса
- Хавајски
- Хебрејски
- Hmong
- унгарскиот
- Исланд
- игбо
- јавански
- каннада
- Казахстан
- Црвените
- Курдски
- Киргистан
- Латинска
- латвиски
- литвански
- Луксембу..
- Македонскo
- малгашки
- Malay
- таџикистански
- малтешки
- маорски
- марати
- монголски
- Бурмански
- непалски
- Норвешка
- Пашту
- Персискиот
- пунџаби
- Српски
- Сесото
- синхалски
- Словачка
- словенечкиот
- Сомалија
- Самоа
- Шкотски галски
- шона
- синди
- Сундски
- Swahili
- таџикистански
- Тамилските
- телугу
- тајландски
- Украина
- урду
- узбекистански
- виетнамски
- велшкиот
- коса
- јидски
- јорупски
- зулу
Како да се контролира притисокот во процесот на екструзија во лабораторија?
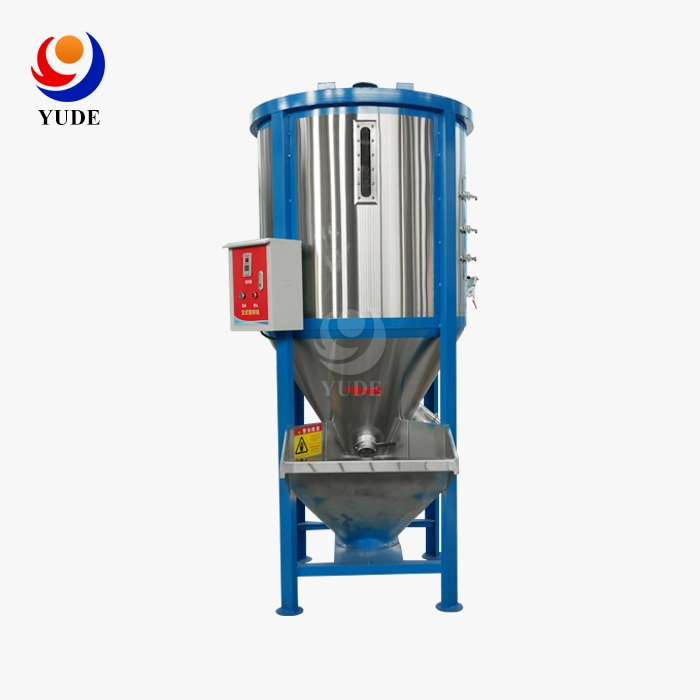
За да го контролирате притисокот во лабораторискиот процес на екструдирање, започнете со конзистентна суровина. Потоа, прилагодувајте ја брзината на внесување, брзината на завртката и температурата еден по еден, додека го евидентирате притисокот и вртежниот момент. Вертикален миксер за пластични честички од 300 кг https://www.yudemachinery.com/vertical-plastic-particle-mixer-with-only-stirring-function/300kg-vertical-plastic-particle-mixer го поддржува тој прв чекор. Тој меша девствена смола, рециклирани пелети и мастербач пред да стигнат до бункерот, така што екструдерот го гледа истиот материјал од почетокот на работата до крајот. Не ги заменува контролите за притисок на екструдерот, но отстранува еден вообичаен извор на промени во притисокот. Подолу, ги опфаќам причините, методите и проверките за купување.
Разбирање на притисокот на екструзија во лабораторијата
Што мери притисокот на топење
Како што полимерот се движи низ завртката, цевката, пакетот сито, адаптерот, калапот и алатките понатаму по линијата, тој се соочува со отпор. Нашиот термин за ова е „притисок на топење“. Сите правила се собираат во целина. Во лабораториска линија, преобразувачите обично се поставуваат во близина на калапот и пред пакетот сито. Тие раскажуваат различни приказни во секое раскажување. Ако отчитувањето се зголеми пред пакетот сито и остане исто по него, екранот е затнат. Ако калапот се крене, тоа значи дека течноста или самиот калап е жежок. Секогаш прашувам кој монитор ми дал број пред да се обидам да сфатам што значи тоа.
Зошто стабилниот притисок е важен за лабораториските резултати
Нема промена во излезот или топењето кога притисокот останува ист. Исто така, нема промена во големината, квалитетот на површината или бојата. За работата со формулација, ова е важно бидејќи ви овозможува да видите како еден циклус се споредува со друг. Ако притисокот се промени сам по себе, не можете да кажете дали тоа било поради нешто ново или процесот. Скоковите на притисок исто така можат да бидат опасни, поради што многу екструдери имаат ограничување на висок притисок што го запира погонот. Податоците може да се користат одново и одново ако бројките останат исти. Ова е корисно за извештај, патентна апликација или план за раст.
Чести симптоми на притисок и улогата на суровините
Честопати, се појавуваат четири шеми: бавно зголемување, брзо зголемување, низок притисок и нестабилност откако ќе се смени смолата или мастербатачот. Најчесто, бавното зголемување значи дека отпадот поминува покрај ситото. Наглите зголемување може да бидат предизвикани или од заглавена калап или од премногу влажна серија. Ова може да значи дека нема доволно храна или дека топењето не е добро. Честопати, бидејќи пелетите не се рамни, тие се тресат по промената. Бидејќи создава единствена, рамномерна смеса пред екструдирање, вертикален миксер за пластични честички од 300 кг е корисен со последната група. Обичното гориво помага да се одржи притисокот стабилен на кружен начин.
Дијагностицирање на основните причини за нестабилен притисок
Променливи на суровини
Ова е најевтино, затоа прво проверете го. ASTM D1238 ја проверува брзината на проток на стопената смеса за да види колку лесно тече смолата. Притисокот се менува од една серија до друга кога се користат истите поставки. Големината на пелетите и густината на масата го менуваат тоа колку завртката собира во секој круг. Кога водата се претвора во пареа, тоа може да предизвика брзање. Рециклирањето, полнителите и мастербечот што не се распределени рамномерно предизвикуваат постојано менување на конзистентноста на стопената смеса. Ја менува дебелината на смолата додека се распаѓа во цевката. Следете ги броевите на сериите и проверувајте ги едни со други секој пат кога ќе се промени притисокот.
Проблеми со бункер и хранење
Многу проблеми со притисокот започнуваат над завртката. Плаките што формираат крива над грлото покажуваат дека завртката е гладна. Дупчењето на стаорец овозможува работите да се движат низ неа, додека останатите остануваат мирни. Начинот на кој пелетите влегуваат во грлото се менува кога контејнерот е речиси празен. Исто така, тежината за која мислите дека ја внесувате може да не се совпаѓа со тежината што ја добивате. Како што се движат пелетите, полните или мастербачот, потешките се одвојуваат. На крајот, екструдерот гледа различен рецепт отколку на почетокот. Набљудувајте го бункерот некое време додека се менува притисокот.
Поставки на екструдерот и состојба на опремата
Проверете дали машината изгледа стабилно со тоа што ќе ги погледнете доводот и материјалот. Притисокот се менува според брзината на завртката, брзината на довод, температурниот профил, дизајнот и времето на задржување. Кога пакетот сито е затнат или калапот е делумно блокиран, притисокот се зголемува со текот на времето. Кога предавателот не е правилно поставен, тој дава лажни отчитувања, а кога лентата за греење не работи правилно, ја менува точката на топење. Истрошен завртка или вратило може да го намали притисокот бидејќи се движи помалку. Сортирајте го секој знак во една од трите групи: грижа, процес или материјал. Бидејќи е навика, нема да ја менувате брзината на завртката кога вистинскиот проблем е валкано сито.
Принципи и практични методи за контрола на притисокот
Започнете со конзистентност на материјалот
Првото нешто на што мислам кога има проблем со контролата на притисокот е материјалот. Второто нешто на што мислам се поставките. Поставете го редоследот по кој се мешаат состојките и исушете ги смоли чувствителни на влага онака како што е наведено во листовите со податоци. Исто така, осигурајте се дека рецептот останува ист по тежина. Пелетите треба да се чуваат во кутии што никој не може да ги отвори. Кога пробувате нешто ново, осигурајте се дека големината на серијата останува иста и дека единицата се храни на ист начин секој пат. Процесот може да се планира бидејќи густината на масата и брзината на внесување не се менуваат. За кратко време, правењето брзи промени на брзината на завртката или температурата може да го скрие проблемот. Но, со следната серија, проблемот се враќа.
Менувајте една променлива истовремено и запишувајте сè
Бидете внимателни на почетокот. Не гледајте ги броевите додека температурниот профил не се стабилизира. Поставете ја брзината на внесување и брзината на завртката за да ја забавите машината. Полека зголемете го протокот додека го следите притисокот и силата. Прво, направете една промена. Потоа, почекајте линијата да се забави. Запишете го опсегот на притисок, моќноста, излезот, температурата на топење и квалитетот на производот. Рецептот, начинот на мешање и начинот на притискање исто така треба да бидат запишани во вашиот дневник. Ако ги промените температурата и брзината на внесување истовремено, нема да можете да кажете кој го променил притисокот. Едноставен дневник може да се користи одново и одново како доказ за лабораториски тест.
Прилагодете го методот на полимерот
Различните пластики треба да се разгледуваат на различни начини. Луѓето се заинтересирани за брзината на проток на топење и обновениот материјал бидејќи PP и PE не впиваат многу вода. ABS впива вода и работи подобро кога е сув. Долго време на едно место или имање жешки точки може да го разгради PVC бидејќи е чувствителен на топлина. Кога соединенијата се полнат, завртките и другите делови се трошат побрзо, а мешавините од masterbatch зависат од рамномерното распоредување на соединенијата. Не користете го она што отсекогаш сте го правеле за да ги откриете ограничувањата за сушење и температура. Наместо тоа, користете го листот со податоци од добавувачот за секоја класа. Треба повремено да ги чистите или заменувате пакувањата со сито и да се осигурате дека сензорите за притисок се поставени пред серијата пробни тестирања.
Како вертикален мешач на пластични честички од 300 кг ја поддржува стабилноста на притисокот
Единица за контрола на процеси нагоре
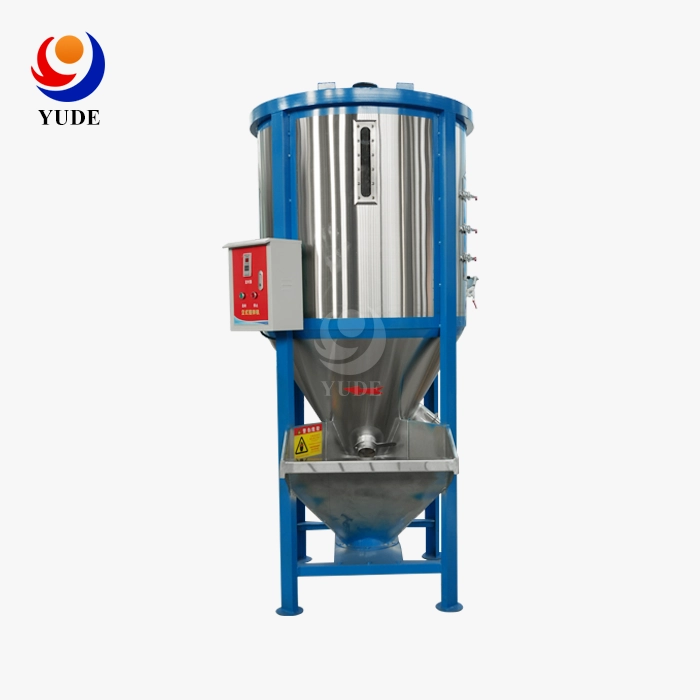
Би сакал да знам точно што прави оваа машина. Вертикален миксер за пластични честички од 300 кг е машината што доаѓа пред неа. Нема начин да се прочита или промени притисокот во екструдерот. Таа ја подготвува смесата да влезе во бункерот. За да се мешаат парчињата од PE, PP, ABS и PVC пред да се смачкаат, инјектираат или дуват во филмови, основниот модел е сè што може да направи. Кои се најважните делови? Резервоарот, вертикалниот шнекор, погонскиот систем, отворот за испуштање и излезот за испуштање. За да се контролира притисокот, сензорите, погонот и поставките на екструдерот остануваат на место.
Како функционира вертикалната спирална циркулација
Миксерот се движи во спирален образец што се движи нагоре и надолу. Завртката ги влече пелетите нагоре од дното на резервоарот. По подигнувањето, пелетите паѓаат назад низ серијата до следното подигнување. Честопати, хемикалии, мастербач, нова смола и обновени пелети се мешаат со товарот. Може да потрае од 8 до 15 минути за да се измеша нешто, во зависност од медиумот. Најмалку 98% од мешањето е рамномерно. Честопати, вертикалниот распоред е подобар за лаборатории кои се веќе полни бидејќи зафаќа помалку простор на подот.
Каде униформната мешавина му помага на екструдерот
Кога смесата е рамномерна, екструдерот гледа помал простор помеѓу првите и последните пелети. Тоа може да ги намали промените во полнењето, нерамномерното топење, промените во бојата, промените во вртежниот момент и брзите промени во притисокот. Луѓето навистина можат да забележат разлика кога рециклираат материјали и мастербеч, кои можат да се таложат за време на ракувањето. Не би ветил одредена количина на губење на тежината бидејќи зависи од видот на смолата, главата на завртката и количината на вода што е таму. Можете да користите вертикален миксер за пластични честички од 300 кг за да го тестирате вашиот сопствен рецепт со и без чекорот на мешање. Споредете го притисокот и вртежниот момент и видете колку е корисен.
Избор и специфицирање на вертикален мешач за пластични честички од 300 кг
Усогласете го миксерот со вашата апликација
Ако сакате да мешате бои, да правите пилот екструдирање, да работите со рециклирана пластика или да правите работи во лабораторија, започнете со случајот на употреба. Вертикалните мешалки со завртки не можат да мешаат чист прав бидејќи се дизајнирани да работат со зрна и пелети. Наместо тоа, треба да користите хоризонтален миксер или лентен блендер. Основниот модел што го имаме не суши, туку само меша. Ќе треба или да испланирате посебен фен или да нè прашате за други опции ако вашата смола треба да се суши. Контактните површини направени од не'рѓосувачки челик 304 се опција. Тие се лесни за чистење и помагаат кога често менувате бои.
Внимателно проверете го капацитетот
Можно е да се натоварат до 300 кг пластични пелети со густина на волумен од 0.6 до 0.8 g/cm³. Машината може да собере околу 500 L, но најмалку 80% од тоа се користи за мешање. Треба да го користите ASTM D1895 за да ви помогне да ги измерите сопствените пелети бидејќи ви кажува колку простор зафаќаат 300 kg. Прашајте го добавувачот кои треба да бидат најниските и највисоките нивоа на полнење ако сакате да направите многу лабораториски тестови со мала количина од серијата. Ако садот е само половина полн, можеби нема да се меша на ист начин како да е полн.
Спецификации и документи што треба да се побараат
Секогаш испраќајте ги истите информации до сите нив за да добиете фер понуди. Ова вклучува вид на полимер, големина на пелетот, густина на волуменот, чувствителност на влага, сооднос на мастербеч, количина на рециклиран материјал и очекувана тежина на серијата. Дознајте колку е голем, колку моќност има, колку брзо работи, колку долго се меша, колку е високо празнењето, колку е гласен, какви се безбедносните правила и колку електрична енергија му е потребна. Треба да побарате планови, водич, сертификати за материјали, список на резервни делови, услови на гаранцијата и доказ дека мешањето е извршено рамномерно. Кога испраќате нешто во друга земја, треба да го знаете Инкотерм, димензиите за испорака, пакувањето, царинската документација, обуката и напонот и фазата на вашата локација во САД. Постојат одговори на овие прашања напишани од Yude Plastic Machinery. Можете исто така да го промените јазикот на екранот на кој било јазик што го сакате.
Чести грешки и како да се потврди подобрувањето
Грешки што ја кријат вистинската причина
Повеќето луѓе прават грешка само читајќи го притисокот. Неговата моќност, излезна моќност, температура на топење, изглед и брзина на отфрлање ви даваат индиции за тоа за што се користи. Намалувањето на бројот не секогаш значи подобрување. Може да значи дека машината не е доволно напојувана или дека завртката е истрошена. Кога менувате многу поставки одеднаш, тешко е да се пронајде основната причина. Ако опремата е оценета на 300 кг, тоа не значи дека мешањето ќе биде рамномерно. Дизајнот на завртката, односот на полнење, времето на мешање и својствата на материјалот се работи што можат да го променат ова. Кога купувате нешто, треба да размислите колку ќе ве чини за поправки, техничка поддршка и застој во текот на неговиот животен век.
Изградете основна линија пред да промените нешто
Треба да направите повеќе од една серија користејќи го истиот рецепт и истите услови. Запишете го просечниот притисок, опсегот на промени, температурата на топење, вртежниот момент, излезот, униформноста на бојата, големините, недостатоците на површината и количината на отпад што се добива. Потоа, направете една промена, како на пример додавање на чекорот каде што мешате, и повторно користете ги истите количини. Не можете да добиете подобар просек ако нишалата се поголеми, затоа споредувајте ги опсезите наместо единечните броеви. Потребни се само неколку серии за да се направи разлика помеѓу вистинско влијание и нормална мешавина од работи.
Валидирајте го миксерот и документирајте го оперативниот прозорец
Проверете дали миксерот работи така што низ него ќе ја пропуштите вашата вистинска смола, рециклирана содржина, мастербеч и адитиви. Земете примероци од различни делови од садот и повторно продолжете откако ќе ги преместите пелетите во екструдерот, бидејќи тие можат да се одвојат додека се движат. Проверете со колку боја или хемикалија сте во ред. Задачата е да имате писмено упатство кое ќе ни каже колку да ставиме во миксерот, колку долго да мешаме, брзината на внесување, брзината на завртката, температурите и најбезбедното ниво на притисок. Со тој запис, секој инженер или дипломиран студент во вашиот тим може повторно да го направи експериментот и да го види отстапувањето рано.
Заклучок
За да се одржи фиксен притисокот на екструзија, материјалот прво мора да остане ист. Потоа, процесот мора да се менува чекор по чекор и со голема грижа. Треба да знаете за моќноста, излезната моќност и температурата на топење за да ги разберете вашите бројки за притисок. Материјата, полнењето, процесот и одржувањето се четирите главни типови на проблеми што можат да се најдат. Со рунди од 8-15 минути и конзистентност од 98% или поголема, вертикален миксер за пластични честички од 300 кг произведува мазна мешавина што елиминира еден извор на разлика во полнењето. Сепак, притисокот сè уште го поставува екструдерот. Купувачите треба да ја проверат корисноста на формулацијата, како и градежните материјали, документацијата и услугата за корисници. Тие исто така треба да ја тестираат сопствената формулација. Овие алатки можат да ви помогнат да проверите дали контролата на притисокот е подобра: основна линија, писмен дневник и писмен оперативен прозорец.
NAJČESTO POSTAVUVANI PRAŠANJA
Дали вертикален миксер за пластични честички од 300 кг го контролира притисокот на екструдерот?
Не, не го прави. Наместо тоа, го прави горивото постабилно, што може да ја намали една од причините за промена на притисокот. Сензорите, погонот и поставките на екструдерот сè уште одлучуваат колку притисок да се користи.
Може ли да меша рециклирани пелети?
Да, може да обработи пелети и гранули направени од PE, PP, ABS и PVC. Прво проверете ја големината и влажноста на вашиот рециклажен материјал за да бидете сигурни. Не е ист миксер за прашоци кои се веќе чисти.
Што предизвикува најголем број флуктуации на притисокот?
Најчесто, тоа е поради влага, нерамномерни мешавини, проблеми со дотурот, затнати сита или поместување на сензорите. Проверете го дотурот, процесот, материјалот и одржувањето по тој редослед.
Што треба да испратам за понуда?
Каква пластика ви е потребна? Вклучете ја големината на пелетите, густината на волуменот, соодносот на рециклирана и мастербеч, големината на серијата, времето на мешање, претпочитаниот метод на градење и напонот на локацијата.
Побарајте понуда за вертикален мешач за пластични честички од 300 кг
Дали правите тест линија или лабораторија? Можете да испратите е-пошта до Yude Plastic Machinery на sales@yudemachinery.com со видот на полимер што го сакате, спецификациите на пелетите, односот на рециклирање, големината на серијата и моќноста на локацијата. Можеме да препорачаме поставување, да се увериме дека работи и да ви дадеме прецизна понуда бидејќи ние сме производител на вертикални мешалки за пластични честички од 300 кг . Исто така, можеме да ви помогнеме да го поставите производот и да ви обезбедиме поддршка по продажбата. Посетете ја страницата yudemachinery.com за да дознаете повеќе.
Референци
- Полимерна екструзија, 5-то издание (Rauwendaal), публикации Хансер, 2014 година.
- Екструзија: Дефинитивен водич и прирачник за обработка (Џајлс, Вагнер и Маунт), издаваштво Вилијам Ендру, 2005.
- Принципи на обработка на полимери, 2-ро издание (Тадмор и Гогос), Џон Вајли и синови, 2006.
- Екструзија со завртки: Наука и технологија (бела и потентна), Hanser Publications, 2003.
- ASTM D1238, Стандарден метод на тестирање за брзини на проток на топење на термопластични материјали со екструзионен пластометр, ASTM International, 2023.
- ASTM D1895, Стандардни методи за тестирање за очигледна густина, фактор на волумен и способност за истурање на пластични материјали, ASTM International, 2017.
Дознајте за нашите најнови производи и попусти преку СМС или е-пошта