- Inggris
- Perancis
- Jerman
- Portugis
- Spanyol
- Rusia
- Jepang
- Korea
- Arab
- Yunani
- Jerman
- Turki
- Italia
- Denmark
- Rumania
- Indonesia
- Ceko
- Afrikanas
- Swedia
- semir
- basque
- catalan
- Esperanto
- Hindi
- lao
- Albania
- Amharic
- Armenia
- Azerbaijan
- Belarusia
- Benggala
- Bosnia
- Bulgaria
- Cebuano
- Chichewa
- Korsika
- Kroasia
- Dutch
- Estonia
- Filipina
- Finlandia
- Frisian
- galician
- Georgia
- gujarati
- Haiti
- Hausa
- hawaiian
- Ibrani
- hmong
- Hongaria
- Islandia
- Igbo
- Jawa
- kannada
- Kazakh
- khmer
- Kurd
- Kyrgyz
- Latin
- Latvia
- Lithuania
- luksembu..
- Macedonia
- Malagasi
- Malay
- Malayalam
- Malta
- maori
- Marathi
- mongolian
- Birma
- Nepal
- Norwegia
- Pashto
- Persia
- punjabi
- Serbia
- Sesotho
- Sinhala
- Slowakia
- Slovenia
- Somalia
- Samoa
- Scots Gaelic
- Shona
- Sindhi
- Sunda
- swahili
- Tajik
- Tamil
- telugu
- Thailand
- Ukraina
- Urdu
- Uzbekistan
- Vietnam
- welsh
- Xhosa
- Yiddi
- Yoruba
- zulu
Bagaimana Cara Mengontrol Tekanan dalam Proses Ekstrusi Laboratorium?
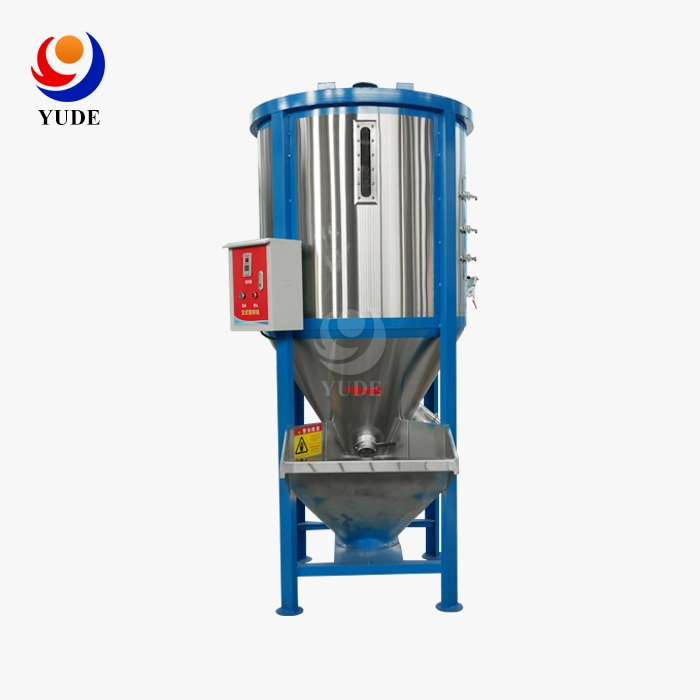
Untuk mengontrol tekanan dalam proses ekstrusi laboratorium, mulailah dengan bahan baku yang konsisten. Kemudian sesuaikan laju umpan, kecepatan sekrup, dan suhu satu per satu sambil mencatat tekanan dan torsi. Mixer partikel plastik vertikal 300kg https://www.yudemachinery.com/vertical-plastic-particle-mixer-with-only-stirring-function/300kg-vertical-plastic-particle-mixer mendukung langkah pertama tersebut. Mixer ini mencampur resin murni, pelet daur ulang, dan masterbatch sebelum mencapai hopper, sehingga ekstruder melihat material yang sama dari awal hingga akhir proses. Mixer ini tidak menggantikan kontrol tekanan ekstruder, tetapi menghilangkan salah satu sumber umum fluktuasi tekanan. Di bawah ini, saya akan membahas penyebab, metode, dan pemeriksaan pembeliannya.
Memahami Tekanan Ekstrusi di Laboratorium
Apa yang Diukur oleh Tekanan Leleh
Saat polimer bergerak melalui sekrup, laras, kemasan saringan, adaptor, cetakan, dan alat-alat selanjutnya, ia menghadapi hambatan. Istilah kami untuk ini adalah "tekanan leleh". Semua aturan tersebut bermuara pada keseluruhan. Dalam jalur laboratorium, transduser biasanya ditempatkan di dekat cetakan dan sebelum kemasan saringan. Mereka memberikan informasi yang berbeda dalam setiap pembacaan. Jika pembacaan naik sebelum kemasan saringan dan tetap sama setelahnya, saringan tersumbat. Jika pembacaan cetakan naik, itu berarti cairan atau cetakan itu sendiri panas. Saya selalu bertanya monitor mana yang memberi saya angka sebelum saya mencoba mencari tahu artinya.
Mengapa Tekanan Stabil Penting untuk Hasil Laboratorium
Tidak ada perubahan pada hasil produksi atau lelehan ketika tekanan tetap sama. Tidak ada pula perubahan pada ukuran, kualitas permukaan, atau warna. Untuk pekerjaan formulasi, ini penting karena memungkinkan Anda melihat bagaimana satu proses dibandingkan dengan proses lainnya. Jika tekanan berubah dengan sendirinya, Anda tidak dapat mengetahui apakah itu karena sesuatu yang baru atau prosesnya. Lonjakan tekanan juga bisa berbahaya, itulah sebabnya banyak ekstruder memiliki batas tekanan tinggi yang menghentikan penggerak. Data dapat digunakan berulang kali jika angkanya tetap sama. Ini berguna untuk laporan, aplikasi paten, atau rencana pengembangan.
Gejala Tekanan Umum dan Peran Bahan Baku
Seringkali, ada empat pola yang muncul: kenaikan lambat, lonjakan cepat, tekanan rendah, dan ketidakstabilan setelah resin atau masterbatch diganti. Sebagian besar waktu, kenaikan lambat berarti kotoran lolos dari saringan. Lonjakan dapat disebabkan oleh cetakan yang macet atau batch yang terlalu basah. Ini bisa berarti tidak cukup bahan baku atau peleburannya tidak baik. Seringkali karena pelet tidak rata sehingga bergetar setelah penggantian. Karena menciptakan campuran tunggal yang merata sebelum ekstrusi, mixer partikel plastik vertikal 300 kg sangat membantu pada kelompok akhir. Bahan bakar reguler membantu menjaga tekanan tetap stabil secara tidak langsung.
Mendiagnosis Akar Penyebab Tekanan yang Tidak Stabil
Variabel Bahan Baku
Bahan ini paling murah, jadi periksa dulu. ASTM D1238 memeriksa laju aliran lelehan untuk melihat seberapa mudah resin mengalir. Tekanan berubah dari satu lot ke lot berikutnya meskipun pengaturan yang sama digunakan. Ukuran pelet dan densitas curah mengubah seberapa banyak sekrup mengambil setiap putaran. Ketika air berubah menjadi uap, hal itu dapat menyebabkan aliran deras. Daur ulang, pengisi, dan masterbatch yang tidak tersebar merata menyebabkan konsistensi lelehan berubah sepanjang waktu. Hal itu mengubah seberapa kental resin saat terurai di dalam tabung. Catat nomor lot dan bandingkan satu sama lain setiap kali tekanan berubah.
Masalah pada Corong dan Sistem Pemberian Pakan
Banyak masalah tekanan bermula di atas sekrup. Endapan yang membentuk lengkungan di atas leher menunjukkan bahwa sekrup kekurangan bahan. Lubang-lubang kecil memungkinkan bahan lain bergerak sambil menahan sisanya tetap diam. Cara pelet masuk ke leher berubah ketika wadah hampir kosong. Selain itu, berat yang Anda kira Anda masukkan mungkin tidak sesuai dengan berat yang Anda dapatkan. Saat pelet, pengisi, atau masterbatch bergerak, yang lebih berat akan terpisah. Pada akhirnya, ekstruder melihat resep yang berbeda dari yang dilihatnya di awal. Amati hopper untuk beberapa saat karena tekanannya berubah.
Pengaturan Ekstruder dan Kondisi Peralatan
Pastikan mesin terlihat stabil dengan memperhatikan pemasukan dan material. Tekanan berubah karena kecepatan sekrup, laju pemasukan, profil suhu, desain, dan waktu diam. Ketika paket saringan tersumbat atau cetakan sebagian terhalang, tekanan akan meningkat seiring waktu. Ketika transduser tidak diatur dengan benar, ia memberikan pembacaan yang salah, dan ketika pita pemanas tidak berfungsi dengan baik, ia mengubah titik leleh. Sekrup atau poros yang aus dapat menurunkan tekanan karena pergerakannya berkurang. Kelompokkan setiap tanda ke dalam salah satu dari tiga kelompok: perawatan, proses, atau material. Karena sudah menjadi kebiasaan, Anda tidak akan mengubah kecepatan sekrup ketika masalah sebenarnya adalah saringan yang kotor.
Prinsip dan Metode Praktis untuk Pengendalian Tekanan
Mulailah dengan Konsistensi Material
Hal pertama yang saya pikirkan ketika ada masalah dengan kontrol tekanan adalah materialnya. Hal kedua yang saya pikirkan adalah pengaturannya. Atur urutan pencampuran bahan dan keringkan resin yang sensitif terhadap kelembapan sesuai petunjuk lembar data. Selain itu, pastikan resep tetap sama berdasarkan berat. Pelet harus disimpan dalam wadah yang tidak dapat dibuka siapa pun. Saat mencoba sesuatu yang baru, pastikan ukuran batch tetap sama dan unit diberi makan dengan cara yang sama setiap kali. Proses dapat direncanakan karena kepadatan massa dan laju umpan tidak berubah. Untuk sementara, melakukan perubahan cepat pada kecepatan sekrup atau suhu mungkin menyembunyikan masalah. Tetapi pada batch berikutnya, masalah akan kembali.
Ubah Satu Variabel dalam Satu Waktu dan Catat Semuanya
Berhati-hatilah pada awalnya. Jangan melihat angka-angka sampai profil suhu stabil. Atur laju umpan dan kecepatan sekrup untuk memperlambat mesin. Perlahan-lahan tingkatkan aliran sambil memperhatikan tekanan dan gaya. Pertama, lakukan satu perubahan. Kemudian, tunggu sampai jalur produksi melambat. Catat rentang tekanan, daya, output, suhu leleh, dan kualitas produk. Resep, cara mencampurnya, dan cara menekannya juga harus dicatat dalam log Anda. Jika Anda mengubah suhu dan laju umpan secara bersamaan, Anda tidak akan dapat mengetahui mana yang mengubah tekanan. Log sederhana dapat digunakan berulang kali sebagai bukti uji laboratorium.
Sesuaikan Metode dengan Polimer
Berbagai jenis plastik perlu dilihat dari sudut pandang yang berbeda. Orang-orang tertarik pada laju aliran leleh dan material yang dipulihkan karena PP dan PE tidak menyerap banyak air. ABS menyerap air dan bekerja lebih baik saat kering. Berada di satu tempat dalam waktu lama atau adanya titik panas dapat merusak PVC karena sensitif terhadap panas. Ketika senyawa diisi, sekrup dan bagian lain akan lebih cepat aus, dan campuran masterbatch bergantung pada penyebaran senyawa secara merata. Jangan menggunakan cara yang selalu Anda lakukan untuk menentukan batas pengeringan dan suhu. Sebaliknya, gunakan lembar data dari penyedia untuk setiap jenis plastik. Anda harus membersihkan atau mengganti paket saringan secara berkala, dan pastikan sensor tekanan telah diatur sebelum serangkaian uji coba.
Bagaimana Mixer Partikel Plastik Vertikal 300kg Mendukung Stabilitas Tekanan
Unit Pengendalian Proses Hulu
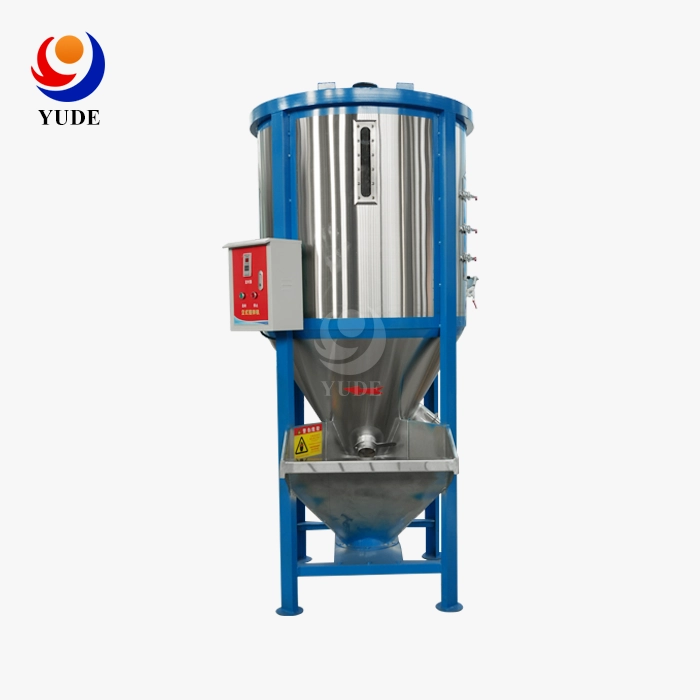
Saya ingin tahu persis apa fungsi mesin ini. Mesin yang ada di depannya adalah mixer partikel plastik vertikal 300 kg. Tidak ada cara untuk membaca atau mengubah tekanan di ekstruder. Mesin ini menyiapkan campuran untuk dimasukkan ke dalam hopper. Model dasar ini mampu mencampur potongan PE, PP, ABS, dan PVC sebelum dihancurkan, diinjeksikan, atau ditiup menjadi film. Apa saja bagian terpentingnya? Tangki, auger vertikal, sistem penggerak, lubang pengeluaran, dan saluran keluar pengeluaran. Untuk menjaga tekanan tetap terkendali, sensor, penggerak, dan pengaturan ekstruder tetap pada tempatnya.
Cara Kerja Sirkulasi Spiral Vertikal
Mixer bergerak dalam pola spiral yang naik dan turun. Sekrup menarik pelet dari dasar tangki. Setelah terangkat, pelet jatuh kembali melalui tumpukan hingga pengangkatan berikutnya. Seringkali, bahan kimia, masterbatch, resin baru, dan pelet yang dipulihkan dicampur bersamaan. Proses pencampuran dapat memakan waktu antara 8 hingga 15 menit, tergantung pada medianya. Setidaknya 98% pencampuran berlangsung merata. Seringkali, tata letak vertikal lebih baik untuk laboratorium yang sudah penuh karena membutuhkan lebih sedikit ruang di lantai.
Di mana Campuran Seragam Membantu Ekstruder
Ketika campurannya merata, ekstruder akan melihat lebih sedikit ruang antara pelet pertama dan terakhir. Hal ini dapat mengurangi perubahan umpan, peleburan yang tidak merata, perubahan warna, perubahan torsi, dan perubahan tekanan yang cepat. Orang-orang benar-benar dapat merasakan perbedaannya ketika mereka mendaur ulang bahan dan masterbatch, yang dapat mengendap selama penanganan. Saya tidak akan menjanjikan jumlah penurunan berat tertentu karena itu tergantung pada jenis resin, kepala sekrup, dan jumlah air yang ada. Anda dapat menggunakan mixer partikel plastik vertikal 300 kg untuk menguji resep Anda sendiri dengan dan tanpa langkah pencampuran. Bandingkan tekanan dan torsi, dan lihat seberapa bermanfaatnya.
Memilih dan Menentukan Spesifikasi Mixer Partikel Plastik Vertikal 300kg
Sesuaikan Mixer dengan Aplikasi Anda
Jika Anda ingin mencampur warna, melakukan ekstrusi percontohan, bekerja dengan plastik daur ulang, atau membuat sesuatu di laboratorium, mulailah dengan kasus penggunaan. Mixer sekrup vertikal tidak mungkin dapat mencampur bubuk murni karena dirancang untuk bekerja dengan butiran dan pelet. Anda sebaiknya menggunakan mixer horizontal atau mixer pita. Model dasar yang kami miliki tidak mengeringkan, hanya mencampur. Anda perlu merencanakan pengering terpisah atau menanyakan kepada kami tentang pilihan lain jika resin Anda perlu dikeringkan. Permukaan kontak yang terbuat dari baja tahan karat 304 adalah pilihan. Permukaan ini mudah dibersihkan dan membantu saat Anda sering mengganti warna.
Periksa Kapasitas dengan Cermat
Dimungkinkan untuk memuat hingga 300 kg pelet plastik dengan kepadatan curah 0.6 hingga 0.8 g/cm³. Mesin ini dapat menampung sekitar 500 L, tetapi setidaknya 80% dari kapasitas tersebut digunakan untuk pencampuran. Anda sebaiknya menggunakan ASTM D1895 untuk membantu Anda mengukur pelet Anda sendiri karena standar tersebut menunjukkan berapa banyak ruang yang dibutuhkan oleh 300 kg. Tanyakan kepada penyedia berapa tingkat pengisian terendah dan tertinggi yang seharusnya jika Anda ingin melakukan banyak percobaan di laboratorium dengan jumlah bahan yang sedikit. Jika wadah hanya terisi setengahnya, pencampuran mungkin tidak akan berjalan dengan baik seperti jika wadah terisi penuh.
Spesifikasi dan Dokumen yang Perlu Diminta
Selalu kirimkan informasi yang sama kepada semua pihak agar mendapatkan penawaran yang adil. Ini termasuk jenis polimer, ukuran pelet, kepadatan curah, seberapa sensitif terhadap kelembapan, rasio masterbatch, jumlah bahan daur ulang, dan perkiraan berat batch. Cari tahu seberapa besar ukurannya, berapa daya yang dimilikinya, seberapa cepat ia bekerja, berapa lama pencampurannya, seberapa tinggi tingkat pembuangannya, seberapa bisingnya, apa saja aturan keselamatannya, dan berapa banyak listrik yang dibutuhkan. Anda harus meminta rencana, buku panduan, sertifikat material, daftar suku cadang, ketentuan garansi, dan bukti bahwa pencampuran dilakukan secara merata. Saat Anda mengirimkan sesuatu ke negara lain, Anda perlu mengetahui Incoterm, dimensi pengiriman, kemasan, dokumen bea cukai, pelatihan, dan tegangan serta fase di lokasi Anda di AS. Ada jawaban untuk pertanyaan-pertanyaan ini yang ditulis oleh Yude Plastic Machinery. Anda juga dapat mengubah bahasa layar ke bahasa apa pun yang Anda inginkan.
Kesalahan Umum dan Cara Memverifikasi Peningkatan
Kesalahan yang Menutupi Penyebab Sebenarnya
Kebanyakan orang membuat kesalahan dengan hanya membaca tekanan. Daya, output, suhu leleh, tampilan, dan tingkat limbah semuanya memberikan petunjuk tentang kegunaannya. Angka yang menurun tidak selalu berarti peningkatan. Itu bisa berarti mesin kekurangan bahan atau sekrupnya aus. Ketika Anda mengubah banyak pengaturan sekaligus, akan sulit untuk menemukan akar penyebabnya. Jika peralatan tersebut berkapasitas 300 kg, bukan berarti pencampurannya akan merata. Desain sekrup, rasio pengisian, waktu pencampuran, dan sifat material semuanya dapat mengubah hal ini. Saat membeli sesuatu, Anda harus memikirkan berapa biaya yang akan Anda keluarkan untuk perbaikan, dukungan teknis, dan waktu henti selama masa pakainya.
Tetapkan Patokan Sebelum Anda Mengubah Apa Pun
Anda sebaiknya membuat lebih dari satu batch menggunakan resep dan kondisi yang sama. Catat tekanan rata-rata, rentang perubahan, suhu leleh, torsi, output, keseragaman warna, ukuran, cacat pada permukaan, dan jumlah limbah yang dihasilkan. Selanjutnya, buat satu perubahan, seperti menambahkan langkah pencampuran, dan gunakan jumlah yang sama lagi. Anda tidak bisa mendapatkan rata-rata yang lebih baik jika fluktuasinya lebih besar, jadi bandingkan rentangnya daripada angka tunggal. Hanya perlu beberapa batch untuk membedakan antara dampak nyata dan campuran hal-hal yang normal.
Validasi Mixer dan Dokumentasikan Jendela Operasi
Pastikan mixer berfungsi dengan baik dengan menjalankan resin asli, bahan daur ulang, masterbatch, dan aditif melalui mixer tersebut. Ambil sampel dari berbagai bagian wadah dan sekali lagi setelah memindahkan pelet ke ekstruder karena pelet dapat terpisah saat dipindahkan. Periksa seberapa banyak warna atau bahan kimia yang masih dapat diterima. Tugasnya adalah memiliki panduan tertulis yang menjelaskan berapa banyak yang harus dimasukkan ke dalam mixer, berapa lama waktu pencampuran, laju umpan, kecepatan sekrup, suhu, dan tingkat tekanan yang paling aman. Dengan catatan tersebut, setiap insinyur atau mahasiswa pascasarjana dalam tim Anda dapat melakukan percobaan lagi dan melihat penyimpangan sejak dini.
Kesimpulan
Untuk menjaga tekanan ekstrusi tetap konstan, material harus tetap sama terlebih dahulu. Kemudian, proses harus diubah selangkah demi selangkah dan dengan sangat hati-hati. Anda perlu mengetahui tentang daya, output, dan suhu leleh untuk memahami angka tekanan Anda. Material, pengumpanan, proses, dan pemeliharaan adalah empat jenis masalah utama yang dapat ditemukan. Dengan putaran 8–15 menit dan konsistensi 98% atau lebih tinggi, mixer partikel plastik vertikal 300 kg menghasilkan campuran halus yang menghilangkan salah satu sumber perbedaan pengumpanan. Namun, tekanan masih diatur oleh ekstruder. Pembeli harus memeriksa kegunaan formulasi, serta bahan bangunan, dokumentasi, dan layanan pelanggan. Mereka juga harus menguji formulasi mereka sendiri. Alat-alat ini dapat membantu Anda memeriksa apakah kontrol tekanan lebih baik: garis dasar, catatan tertulis, dan jendela operasi tertulis.
FAQ (Pertanyaan Umum)
Apakah mixer partikel plastik vertikal 300kg dapat mengontrol tekanan ekstruder?
Tidak, bukan begitu. Sebaliknya, ini membuat bahan bakar lebih stabil, yang dapat mengurangi salah satu penyebab perubahan tekanan. Sensor, penggerak, dan pengaturan pada ekstruder tetap menentukan berapa banyak tekanan yang akan digunakan.
Bisakah alat ini mencampur pelet daur ulang?
Ya, mixer ini dapat mengolah pelet dan butiran yang terbuat dari PE, PP, ABS, dan PVC. Periksa terlebih dahulu ukuran dan kadar air bahan daur ulang Anda untuk memastikan. Mixer ini tidak sama untuk bubuk yang sudah murni.
Apa yang menyebabkan sebagian besar fluktuasi tekanan?
Sebagian besar waktu, penyebabnya adalah kelembapan, campuran yang tidak merata, masalah pengumpanan, saringan yang tersumbat, atau penyimpangan sensor. Periksa pengumpanan, proses, bahan, dan perawatan secara berurutan.
Apa yang harus saya kirimkan untuk mendapatkan penawaran harga?
Jenis plastik apa yang Anda butuhkan? Sertakan ukuran pelet, kepadatan curah, rasio daur ulang dan masterbatch, ukuran batch, waktu pencampuran, metode pembuatan yang disukai, dan tegangan di lokasi.
Minta Penawaran Mixer Partikel Plastik Vertikal 300kg
Apakah Anda sedang membuat jalur uji atau laboratorium? Anda dapat mengirim email ke Yude Plastic Machinery di sales@yudemachinery.com dengan jenis polimer yang Anda inginkan, spesifikasi pelet, rasio daur ulang, ukuran batch, dan daya di lokasi. Kami dapat merekomendasikan pengaturan yang tepat, memastikan semuanya berfungsi, dan memberikan penawaran harga yang akurat karena kami adalah produsen mixer partikel plastik vertikal 300kg . Kami juga dapat membantu Anda dalam pengaturan produk dan memberikan dukungan purna jual. Kunjungi yudemachinery.com untuk mempelajari lebih lanjut.
Referensi
- Ekstrusi Polimer, Edisi ke-5 (Rauwendaal), Hanser Publications, 2014.
- Ekstrusi: Panduan dan Buku Pegangan Pemrosesan yang Lengkap (Giles, Wagner, dan Mount), William Andrew Publishing, 2005.
- Prinsip-prinsip Pemrosesan Polimer, Edisi ke-2 (Tadmor dan Gogos), John Wiley & Sons, 2006.
- Ekstrusi Sekrup: Sains dan Teknologi (White dan Potente), Hanser Publications, 2003.
- ASTM D1238, Metode Uji Standar untuk Laju Aliran Leleh Termoplastik dengan Plastometer Ekstrusi, ASTM International, 2023.
- ASTM D1895, Metode Uji Standar untuk Kepadatan Tampak, Faktor Curah, dan Kemampuan Tuang Bahan Plastik, ASTM International, 2017.
Pelajari produk dan diskon terbaru kami melalui SMS atau email