- Engelsk
- Fransk
- Tysk
- Portugisisk
- Spansk
- russisk
- japansk
- koreansk
- arabisk
- græsk
- Tysk
- tyrkisk
- Italiensk
- Danske
- rumænsk
- indonesisk
- tjekkisk
- Afrikaans
- Svensk
- polsk
- baskisk
- catalan
- Esperanto
- Hindi
- lao
- Albansk
- amharisk
- armensk
- Aserbajdsjansk
- Hviderussisk
- bengalsk
- bosnisk
- bulgarsk
- cebuano
- Chichewa
- korsikansk
- Kroatisk
- Hollandsk
- estisk
- filipino
- finsk
- frisisk
- galicisk
- georgisk
- gujarati
- Haitis
- Hausa
- Hawaiian
- hebraisk
- Hmong
- Ungarsk
- islandsk
- Igbo
- javanesisk
- Kannada
- kasakhisk
- khmer
- Kurdisk
- Kirgisiske
- latin
- lettisk
- litauisk
- Luxembourg..
- makedonsk
- Madagaskars
- Malay
- malayalam
- Maltesisk
- Maori
- Marathi
- Mongolsk
- Burmesisk
- nepalesisk
- Norsk
- pashto
- persisk
- punjabi
- serbisk
- Sesotho
- singalesisk
- slovakisk
- slovensk
- somali
- Samoan
- Skotsk gælisk
- Shona
- Sindhi
- Sundanesisk
- Swahili
- tajik
- tamil
- telugu
- Thai
- ukrainsk
- Urdu
- usbekisk
- vietnamesisk
- Welsh
- xhosa
- jiddisch
- Yoruba
- zulu
Hvordan kontrollerer man trykket i en laboratorieekstruderingsproces?
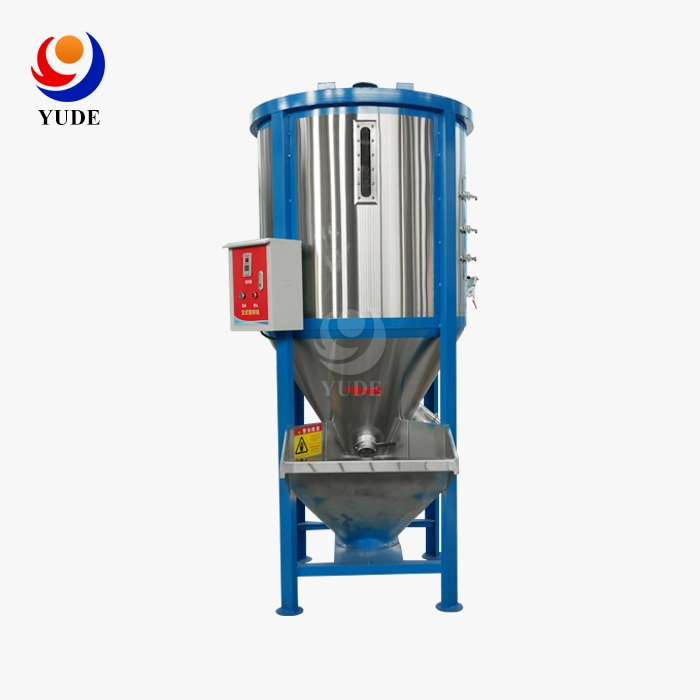
For at kontrollere trykket i en laboratorieekstruderingsproces skal du starte med et ensartet råmateriale. Juster derefter tilførselshastighed, skruehastighed og temperatur én ad gangen, mens du logger tryk og moment. En 300 kg vertikal plastpartikelblander https://www.yudemachinery.com/vertical-plastic-particle-mixer-with-only-stirring-function/300kg-vertical-plastic-particle-mixer understøtter det første trin. Den blander jomfruharpiks, genbrugte pellets og masterbatch, før de når tragten, så ekstruderen ser det samme materiale fra starten af kørslen til slutningen. Den erstatter ikke ekstruderens trykkontroller, men den fjerner en almindelig kilde til trykudsving. Nedenfor dækker jeg årsagerne, metoderne og købskontrollerne.
Forståelse af ekstruderingstryk i laboratoriet
Hvad smeltetryk måler
Når polymeren bevæger sig gennem skruen, cylinderen, sigtepakken, adapteren, matricen og værktøjerne længere nede i processen, møder den modstand. Vores betegnelse for dette er "smeltetryk". Alle reglerne lægges sammen til helheden. I en laboratorielinje placeres transducere normalt i nærheden af matricen og før sigtepakken. De fortæller forskellige historier i hver aflæsning. Hvis aflæsningen stiger før sigtepakken og forbliver den samme efter den, er sigten tilstoppet. Hvis matricen stiger, betyder det, at væsken eller selve matricen er varm. Jeg spørger altid, hvilken skærm der gav mig et tal, før jeg prøver at finde ud af, hvad det betyder.
Hvorfor stabilt tryk er vigtigt for laboratorieresultater
Der er ingen ændring i output eller smelte, når trykket forbliver det samme. Der er heller ingen ændring i størrelse, overfladekvalitet eller farve. Til formuleringsarbejde er dette vigtigt, fordi det giver dig mulighed for at se, hvordan én kørsel klarer sig i forhold til en anden. Hvis trykket ændrer sig af sig selv, kan du ikke se, om det skyldtes noget nyt eller processen. Trykstigninger kan også være farlige, hvilket er grunden til, at mange ekstrudere har en højtryksgrænse, der stopper drevet. Dataene kan bruges igen og igen, hvis tallene forbliver de samme. Dette er nyttigt til en rapport, en patentansøgning eller en vækstplan.
Almindelige tryksymptomer og råmaterialets rolle
Mange gange er der fire mønstre, der viser sig: en langsom stigning, en hurtig stigning, lavt tryk og ustabilitet efter at harpiksen eller masterbatchen er blevet skiftet. For det meste betyder en langsom stigning, at der kommer snavs forbi sigterne. Stigninger kan enten skyldes en matrice, der sidder fast, eller en batch, der er for våd. Dette kan betyde, at der ikke er nok tilførsel, eller at smeltningen ikke er god. Det er ofte fordi pillerne ikke er i vater, at de ryster efter et skift. Fordi det skaber en enkelt, jævn blanding før ekstrudering, er en 300 kg vertikal plastpartikelblander nyttig til den sidste gruppe. Almindeligt brændstof hjælper med at holde trykket stabilt på en indirekte måde.
Diagnosticering af de grundlæggende årsager til ustabilt tryk
Råmaterialevariabler
Disse ting er de billigste, så tjek det først. ASTM D1238 kontrollerer smeltens flydehastighed for at se, hvor let en harpiks flyder. Trykket ændrer sig fra et parti til det næste, når de samme indstillinger bruges. Pelletstørrelsen og bulkdensiteten ændrer, hvor meget skruen opsamler ved hver omdrejning. Når vand bliver til damp, kan det forårsage strømning. Genbrug, fyldstoffer og masterbatch, der ikke er fordelt jævnt, får smeltens konsistens til at ændre sig hele tiden. Det ændrer, hvor tyk en harpiks er, når den nedbrydes i tønden. Hold styr på partinumrene, og tjek dem mod hinanden, hver gang trykket ændrer sig.
Problemer med tragt og fodring
Mange problemer med tryk starter over snekken. Plakker, der danner en kurve over halsen, viser, at snekken er sulten. Rottehuller skaber en måde, hvorpå ting kan bevæge sig igennem, mens resten holdes stille. Den måde, pellets kommer ind i halsen på, ændrer sig, når beholderen er næsten tom. Desuden stemmer den vægt, du tror, du tilfører, muligvis ikke overens med den vægt, du får. Når pellets, fyldstoffer eller masterbatch bevæger sig, adskilles de tungere. Til sidst ser ekstruderen en anden opskrift, end den gjorde i starten. Hold øje med tragten et stykke tid, mens trykket ændrer sig.
Ekstruderindstillinger og udstyrstilstand
Sørg for, at maskinen ser stabil ud ved at se på tilførsel og materiale. Trykket ændres af skruens hastighed, tilførselshastighed, temperaturprofil, design og opholdstid. Når sigtepakken er tilstoppet, eller matricen er delvist blokeret, opbygges trykket over tid. Når transduceren ikke er indstillet korrekt, giver den falske aflæsninger, og når varmebåndet ikke fungerer korrekt, ændrer det smeltepunktet. En slidt skrue eller aksel kan få trykket til at falde, fordi den bevæger sig mindre. Sorter hvert tegn i en af tre grupper: pleje, proces eller materiale. Fordi det er en vane, vil du ikke ændre skruehastigheden, når det virkelige problem er en snavset sigte.
Principper og praktiske metoder til trykregulering
Start med materialekonsistens
Det første jeg tænker på, når der er et problem med trykreguleringen, er materialet. Den anden ting jeg tænker på er indstillingerne. Indstil den rækkefølge, ingredienserne blandes i, og tør fugtfølsomme harpikser, som databladene angiver. Sørg også for, at opskriften forbliver den samme efter vægt. Pellets bør opbevares i kasser, som ingen kan åbne. Når du prøver noget nyt, skal du sørge for, at batchstørrelsen forbliver den samme, og at enheden tilføres på samme måde hver gang. Processen kan planlægges, da massetætheden og tilførselshastigheden ikke ændrer sig. I en kort periode kan hurtige ændringer af snekkehastigheden eller temperaturen skjule problemet. Men med den næste batch kommer problemet tilbage.
Ændr én variabel ad gangen og registrer alt
Vær forsigtig i starten. Se ikke på tallene, før temperaturprofilen er stabil. Indstil tilførselshastigheden og skruehastigheden for at sænke maskinens hastighed. Øg langsomt flowet, mens du holder øje med tryk og kraft. Foretag først én ændring. Vent derefter, på at linjen sænker farten. Skriv trykområdet, effekten, outputtet, smeltetemperaturen og produktkvaliteten ned. Opskriften, hvordan den blandes, og hvordan den presses, bør også skrives i din log. Hvis du ændrer temperaturen og tilførselshastigheden på samme tid, vil du ikke kunne se, hvilken der ændrede trykket. En simpel log kan bruges igen og igen som bevis for en laboratorietest.
Tilpas metoden til polymeren
Forskellige plasttyper skal undersøges på forskellige måder. Folk er interesserede i smeltestrømningshastigheden og det genvundne materiale, fordi PP og PE ikke opsuger meget vand. ABS opsuger vand og fungerer bedre, når det er tørt. At være på ét sted i lang tid eller have varme punkter kan nedbryde PVC, fordi det er følsomt over for varme. Når blandinger fyldes, slides skruer og andre dele hurtigere, og masterbatch-blandinger afhænger af, at blandingerne fordeles jævnt. Brug ikke det, du altid har gjort, til at finde ud af tørrings- og temperaturgrænserne. Brug i stedet databladet fra leverandøren for hver kvalitet. Du bør rengøre eller udskifte sigtepakkerne med jævne mellemrum og sørge for, at tryksensorerne er konfigureret inden en prøveserie.
Hvordan en 300 kg vertikal plastpartikelblander understøtter trykstabilitet
En opstrøms processtyringsenhed
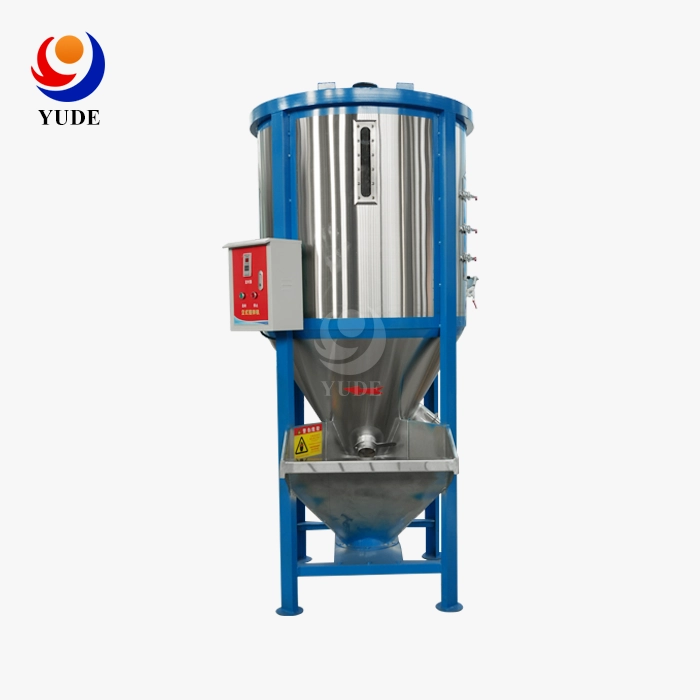
Jeg vil gerne vide præcis, hvad denne maskine gør. En 300 kg vertikal plastpartikelblander er den maskine, der kommer før den. Der er ingen måde at aflæse eller ændre trykket i ekstruderen. Den gør blandingen klar til at gå i tragten. For at blande PE-, PP-, ABS- og PVC-stykker, før de knuses, sprøjtes eller blæses til film, er basismodellen alt, hvad den kan gøre. Hvad er de vigtigste dele? Tanken, den vertikale snegl, drivsystemet, hullet til udløbet og udløbet til udløbet. For at holde trykket i skak forbliver ekstruderens sensorer, drev og indstillinger på plads.
Hvordan vertikal spiralcirkulation fungerer
Blanderen bevæger sig i et spiralmønster, der går op og ned. Skruen trækker pellets op fra tankens bund. Efter løftet falder pellets tilbage gennem batchen indtil det næste løft. Ofte blandes kemikalier, masterbatch, ny harpiks og genvundne pellets med lasten. Det kan tage alt fra 8 til 15 minutter at blande noget, afhængigt af mediet. Mindst 98 % af blandingen er jævn. Ofte er et lodret layout bedre til laboratorier, der allerede er fulde, fordi det optager mindre plads på gulvet.
Hvor en ensartet blanding hjælper ekstruderen
Når blandingen er jævn, ser ekstruderen mindre plads mellem den første og sidste pellet. Det kan reducere ændringer i tilførsel, ujævn smeltning, ændringer i farve, ændringer i drejningsmoment og hurtige ændringer i tryk. Man kan virkelig mærke en forskel, når man genbruger materialer og masterbatch, som kan bundfælde sig under håndtering. Jeg vil ikke love et vist vægttab, fordi det afhænger af typen af harpiks, skruehovedet og mængden af vand, der er der. Du kan bruge en 300 kg vertikal plastpartikelblander til at teste din egen opskrift med og uden blandetrinnet. Sammenlign tryk og drejningsmoment, og se, hvor nyttigt det er.
Valg og specifikation af en 300 kg vertikal plastpartikelblander
Match mixeren til din anvendelse
Hvis du vil blande farver, udføre pilotekstrudering, arbejde med genbrugsplast eller lave ting i laboratoriet, så start med use casen. Vertikale skrueblandere kan umuligt blande rent pulver, fordi de er designet til at arbejde med korn og pellets. Du bør i stedet bruge en horisontal mixer eller en båndblender. Den basismodel, vi har, tørrer ikke, den blander kun. Du skal enten planlægge en separat tørretumbler eller spørge os om andre muligheder, hvis din harpiks skal tørres. Kontaktflader lavet af 304 rustfrit stål er en mulighed. De er nemme at rengøre og hjælper, når du skifter farver meget.
Tjek kapaciteten omhyggeligt
Det er muligt at fylde op til 300 kg plastikpiller med en bulkdensitet på 0.6 til 0.8 g/cm³. Maskinen kan rumme omkring 500 l, men mindst 80 % af det bruges til blanding. Du bør bruge ASTM D1895 til at måle dine egne piller, da den fortæller dig, hvor meget plads 300 kg optager. Spørg leverandøren, hvad de laveste og højeste påfyldningsniveauer skal være, hvis du vil lave mange laboratorieforsøg med en lille mængde af batchen. Hvis beholderen kun er halvt fuld, blandes den muligvis ikke på samme måde, som hvis den var fuld.
Specifikationer og dokumenter, der skal anmodes om
Send altid de samme oplysninger til dem alle for at få rimelige tilbud. Dette inkluderer typen af polymer, pelletstørrelsen, bulkdensiteten, hvor følsom den er over for fugt, masterbatch-forholdet, mængden af genbrugsmateriale og den forventede batchvægt. Find ud af, hvor stor den er, hvor meget effekt den har, hvor hurtigt den arbejder, hvor længe den blander, hvor høj udladningen er, hvor støjende den er, hvad sikkerhedsreglerne er, og hvor meget strøm den har brug for. Du bør bede om planer, en vejledning, materialecertifikater, en liste over reservedele, garantibetingelser og bevis for, at blandingen blev udført jævnt. Når du sender noget til et andet land, skal du kende Incoterm, forsendelsesdimensionerne, emballagen, toldpapirerne, træningen samt spændingen og fasen på din amerikanske lokation. Der er svar på disse spørgsmål skrevet af Yude Plastic Machinery. Du kan også ændre sproget på skærmen til et hvilket som helst sprog, du ønsker.
Almindelige fejl og hvordan man verificerer forbedringer
Fejl, der skjuler den virkelige årsag
De fleste mennesker begår den fejl blot at aflæse trykket. Dens effekt, output, smeltetemperatur, udseende og skrothastighed giver dig alle et fingerpeg om, hvad den bruges til. Et fald i tallet betyder ikke altid forbedring. Det kan betyde, at maskinen underføder, eller at en snekke er slidt. Når du ændrer mange indstillinger på én gang, bliver det svært at finde den grundlæggende årsag. Hvis udstyret er nominelt til 300 kg, betyder det ikke, at blandingen vil være jævn. Snekkens design, fyldningsforholdet, blandetiden og materialets egenskaber er alt sammen ting, der kan ændre dette. Når du køber noget, bør du tænke over, hvor meget det vil koste dig i reparationer, teknisk support og nedetid i løbet af dets levetid.
Lav en grundlinje, før du ændrer noget
Du bør lave mere end én batch med den samme opskrift og under de samme forhold. Registrer gennemsnitstrykket, variationsområdet, smeltetemperaturen, drejningsmomentet, outputtet, farvens ensartethed, størrelserne, overfladefejlene og mængden af affald, der dannes. Foretag derefter én ændring, f.eks. at tilføje det trin, hvor du blander, og brug de samme mængder igen. Du kan ikke få et bedre gennemsnit, hvis udsvingene er større, så sammenlign intervaller i stedet for enkelte tal. Det tager kun et par batcher at se forskel på en reel effekt og en normal blanding af ting.
Valider mixeren og dokumenter driftsvinduet
Sørg for, at blanderen fungerer ved at køre din rigtige harpiks, genbrugsmateriale, masterbatch og tilsætningsstoffer igennem den. Tag prøver fra forskellige dele af beholderen og igen efter at have flyttet pellets til ekstruderen, da de kan adskille under flytningen. Kontroller, hvor meget farve eller kemikalie du er okay med. Opgaven er at have en skriftlig vejledning, der fortæller os, hvor meget vi skal putte i blanderen, hvor længe vi skal blande, tilførselshastigheden, skruehastigheden, temperaturerne og det sikreste trykniveau. Med den registrering kan enhver ingeniør eller kandidatstuderende på dit team udføre kørslen igen og se afdrift tidligt.
Konklusion
For at holde ekstruderingstrykket fast, skal materialet først forblive det samme. Derefter skal processen ændres et trin ad gangen og med stor omhu. Du skal vide om effekt, output og smeltetemperatur for at forstå dine tryktal. Materie, tilførsel, proces og vedligeholdelse er de fire hovedtyper af problemer, der kan findes. Med 8-15 minutters runder og 98% eller højere konsistens producerer en vertikal plastpartikelblander på 300 kg en jævn blanding, der eliminerer én kilde til tilførselsforskel. Trykket indstilles dog stadig af ekstruderen. Købere bør kontrollere formuleringens anvendelighed, såvel som byggematerialerne, dokumentationen og kundeservicen. De bør også teste deres egen formulering. Disse værktøjer kan hjælpe dig med at kontrollere, om trykkontrollen er bedre: en basislinje, en skriftlig log og et skriftligt driftsvindue.
Ofte stillede spørgsmål
Styrer en 300 kg vertikal plastpartikelblander ekstrudertrykket?
Nej, det gør det ikke. I stedet gør det brændstoffet mere stabilt, hvilket kan mindske én af årsagerne til, at trykket ændrer sig. Sensorerne, drevet og indstillingerne på ekstruderen bestemmer stadig, hvor meget tryk der skal bruges.
Kan den blande genbrugte pellets?
Ja, den kan håndtere pellets og granulat lavet af PE, PP, ABS og PVC. Kontroller først størrelsen og fugtigheden af din genbrugskvalitet for at være sikker. Det er ikke den samme blander til pulvere, der allerede er rene.
Hvad forårsager de fleste trykudsving?
Det skyldes oftest fugt, ujævne blandinger, tilførselsproblemer, tilstoppede sigter eller sensordrift. Kontroller tilførslen, processen, materialet og vedligeholdelsen i den rækkefølge.
Hvad skal jeg sende for et tilbud?
Hvilken slags plastik har du brug for? Inkluder pelletstørrelse, bulkdensitet, forholdet mellem genbrugsmateriale og masterbatch, batchstørrelse, blandetid, foretrukken byggemetode og spænding på stedet.
Anmod om et tilbud på en vertikal plastpartikelblander på 300 kg
Laver du en testlinje eller et laboratorium? Du kan sende en e-mail til Yude Plastic Machinery på sales@yudemachinery.com med den ønskede polymertype, specifikationerne for pellets, genbrugsforholdet, batchstørrelsen og effekten på stedet. Vi kan anbefale en opsætning, sikre, at den fungerer, og give dig et præcist tilbud, da vi er producenten af vertikale plastpartikelblandere på 300 kg . Vi kan også hjælpe dig med at opsætte produktet og yde support efter salget. Besøg yudemachinery.com for at få mere at vide.
Referencer
- Polymer Extrusion, 5. udgave (Rauwendaal), Hanser Publications, 2014.
- Ekstrudering: Den definitive procesvejledning og håndbog (Giles, Wagner og Mount), William Andrew Publishing, 2005.
- Principper for polymerforarbejdning, 2. udgave (Tadmor og Gogos), John Wiley & Sons, 2006.
- Skrueekstrudering: Videnskab og teknologi (White and Potente), Hanser Publications, 2003.
- ASTM D1238, Standard testmetode til smeltestrømningshastigheder for termoplaster ved hjælp af ekstruderingsplastometer, ASTM International, 2023.
- ASTM D1895, Standard testmetoder for tilsyneladende densitet, bulkfaktor og hældbarhed af plastmaterialer, ASTM International, 2017.
Lær om vores nyeste produkter og rabatter via SMS eller e-mail